- Homepage
- About us
- Products
- Tapflo Solutions™
- Service
- Case Studies
- Resources
- Contact

Hygienic fluid handling is a critical part of pharmaceutical production. Manufacturers rely on sanitary pumping systems for material transfer, formulation, filling and CIP/SIP cleaning processes. From handling purified water, solvents and cleaning agents to transferring active ingredients, excipients and finished formulations, every stage demands equipment that protects product integrity, supports batch consistency and complies with strict regulatory requirements.
In pharmaceutical manufacturing, pumping systems must support contamination control strategies, validated cleaning procedures and traceable production processes. Aseptic design, smooth product-contact surfaces and compatibility with sterile environments are essential for maintaining safe manufacturing conditions. Alongside a broad portfolio of pharmaceutical pump technologies, Tapflo develops customised systems and machines, offering flexibility for specific process requirements and facility layouts.

Tapflo has successfully delivered on one of the largest single projects this year for the design and supply of a set of pump skids for a leading ...

A pharmaceutical client ordered a mobile solution that would have an adjustable suction nozzle height. Our solution allows for adaptation to the ...

Hygienic T220 stainless steel pump, mounted on a trolley for a pharmaceutical end user. The unit’s task is to remove residues from the CIP ...

TX 444 S – Tapflo’s largest aseptic diaphragm pump. The unit has found application in the pharmaceutical industry. The reason for choosing ...

We understand that every company has unique needs, which is why we offer personalized solutions tailored to specific requirements. Our team of engineers is always ready to advise and help you choose the best solution.
Tapflo Solutions is a department created in response to the demanding and unusual needs of the market, going beyond the scope of our standard offer. We specialize in designing unconventional solutions that meet the most difficult customer requirements.
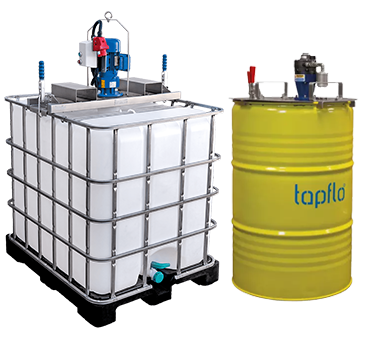
Devices created by SolutionsTM are comprehensive solutions that increase work comfort and safety, such as stationary and mobile systems for unloading media from tanks, drums or IBC containers, mixers and mixing stations or systems for the production of SLES.
We also add functional modifications to standard devices from the Tapflo portfolio, e.g. by increasing their mobility, adjusting dimensions or introducing advanced safety and control systems.
We also offer a wide range of products designed to protect Tapflo equipment from damage or weather conditions – such as thermal or acoustic covers.

Proper maintenance of pumps is critical to ensuring reliable and uninterrupted operation in any industry. Using only original Tapflo spare parts guarantees that every component meets strict quality standards, ensuring optimal performance and longevity of your equipment.
In demanding environments, including chemical processing and ATEX zones, genuine parts help prevent unexpected breakdowns, minimize costly downtime, and maintain the safety and efficiency of your operations.
Investing in original Tapflo components provides businesses with peace of mind, enabling continuous production and long-term reliability for all pumping systems.

products in liquid forms require gentle and contamination-free transfer throughout production, storage and filling operations. Hygienic pumps are used to move syrups, suspensions, oral solutions and injectable medications while preserving product integrity, accurate flow control and compliance with hygienic processing requirements.

the production of medicines involves the handling of active pharmaceutical ingredients (APIs) as well as excipients, solvents, preservatives and buffer solutions. Depending on the process requirements, manufacturers may utilise various pharmaceutical pumps to ensure accurate dosing, controlled transfer and repeatable operating conditions.

high-viscosity products require pumping technologies capable of delivering stable flow without damaging the product structure. Creams, gels, ointments and similar formulations are commonly handled using positive displacement technologies, including pharmaceutical diaphragm pumps, which provide gentle and controlled transfer.

dry powders play an important role in tablet manufacturing, blending and formulation processes. Powder pumps enable raw material handling, helping facilities maintain cleanliness standards while reducing product loss and cross-contamination risks. These solutions are commonly integrated into wider pharmaceutical processing equipment installations supporting solid dose production.

production lines often rely on controlled transfer of ingredients between storage tanks, mixing vessels, reactors and dosing systems. Pumps provide accurate flow control and repeatable operating conditions, making them an important component of pharmaceutical manufacturing equipment designed for consistent batch production.

modern pump technologies can handle a broad range of pharmaceutical media, including purified water, solvents, acids, alkalis, active pharmaceutical ingredients (APIs), emulsions, suspensions, highly viscous formulations and various chemical compounds. As a result, pumps remain one of the most important categories of equipment used in pharmaceutical industry, supporting applications throughout production, cleaning and utility systems.