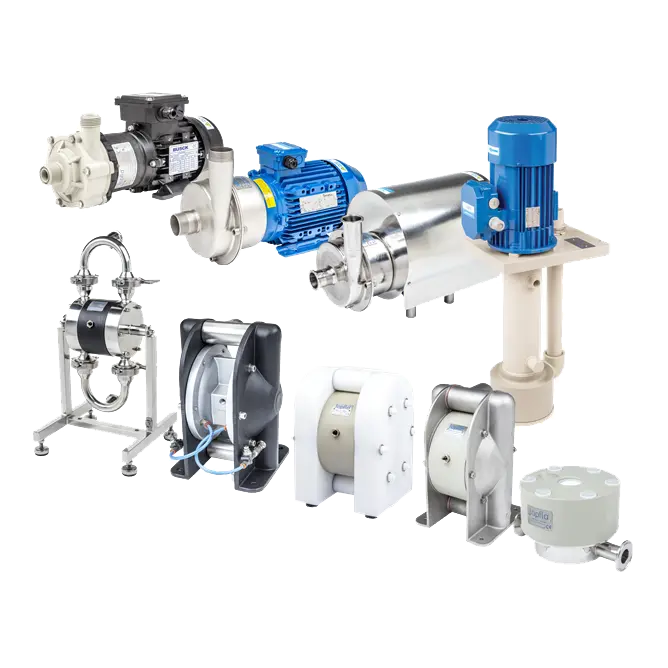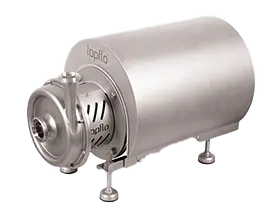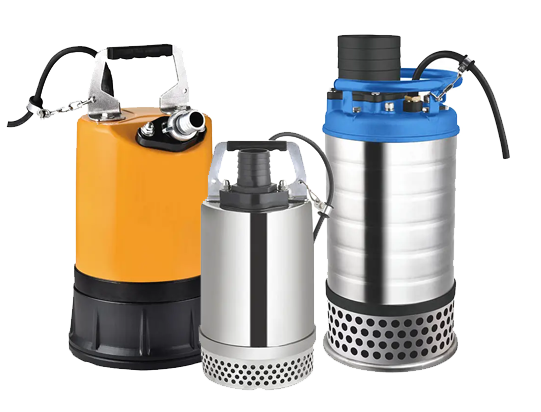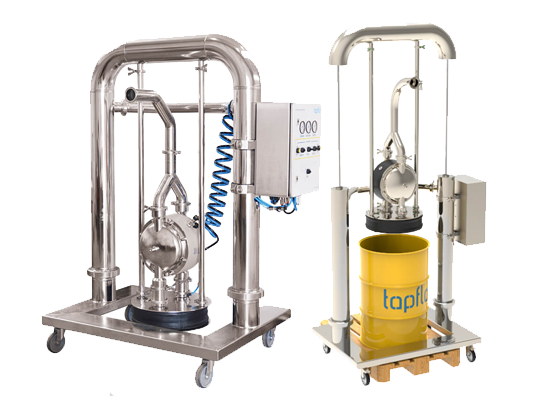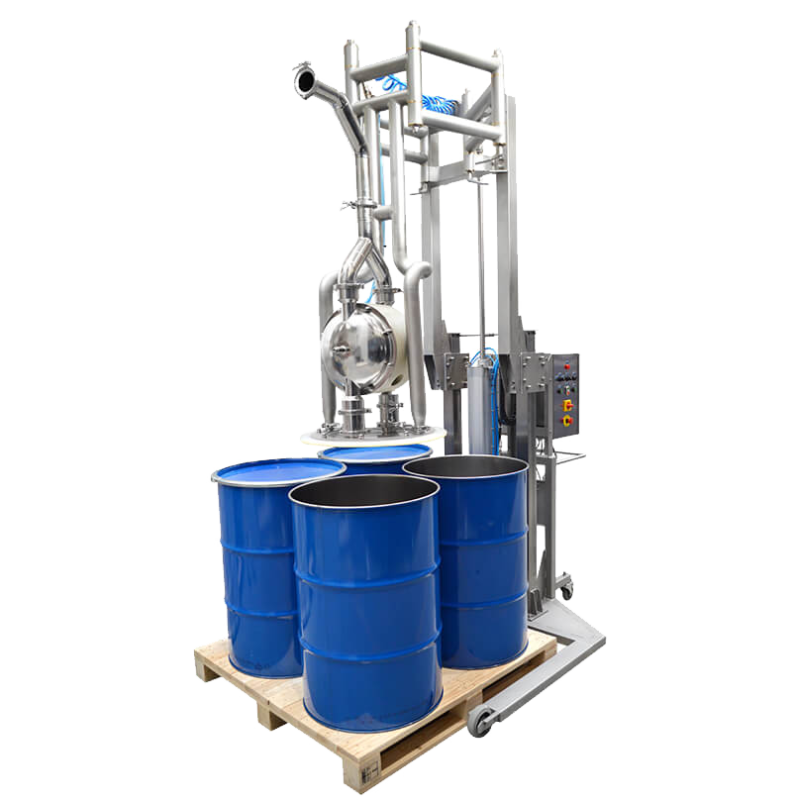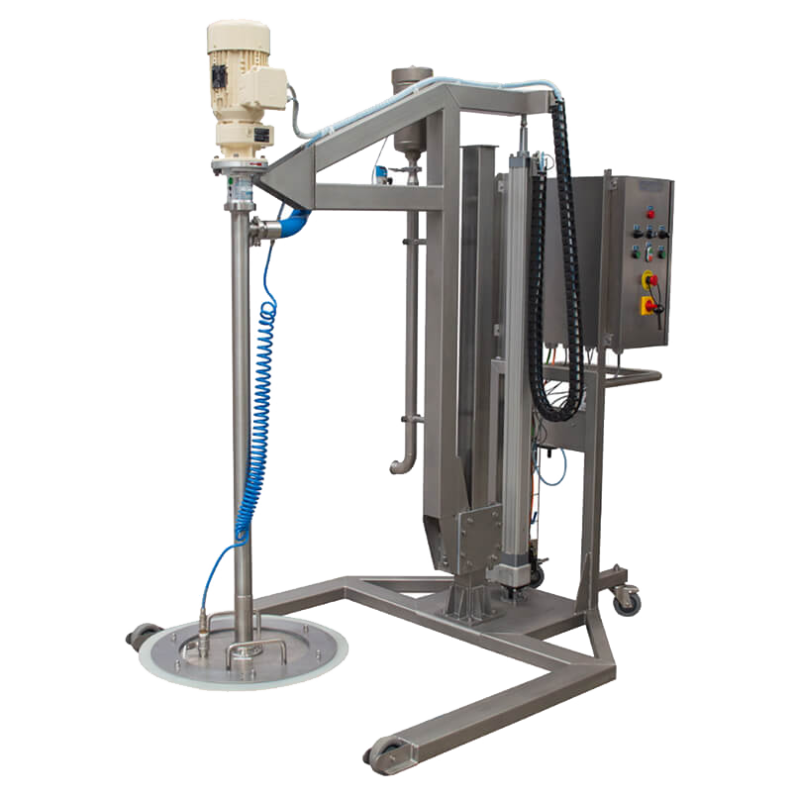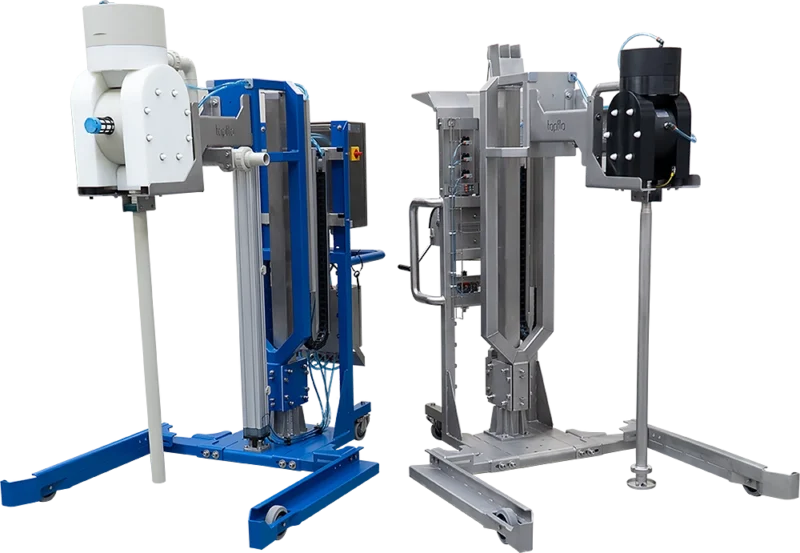
Nell’industria alimentare, la movimentazione dei fluidi richiede soluzioni affidabili, sicure e progettate per preservare la qualità del prodotto. Le pompe centrifughe rappresentano una delle tecnologie più utilizzate in questo settore, soprattutto quando è necessario trasferire liquidi con viscosità bassa o media in modo continuo, rapido ed efficiente.
Latte, bevande, oli, succhi, salse leggere, ingredienti liquidi e soluzioni di lavaggio sono solo alcuni esempi di prodotti che possono essere movimentati attraverso pompe centrifughe. La loro diffusione è legata alla capacità di garantire portate elevate, funzionamento regolare e facilità di integrazione all’interno degli impianti produttivi.
Come funzionano le pompe centrifughe
Il principio di funzionamento delle pompe centrifughe è basato sulla rotazione di una girante. Quando il fluido entra nella pompa, la girante lo accelera e lo spinge verso l’esterno, trasformando l’energia meccanica in energia cinetica e pressione. Questo consente al liquido di essere trasferito lungo l’impianto in modo costante.
Questa tipologia di pompa è particolarmente indicata quando il processo richiede un flusso continuo e regolare. Per questo motivo viene spesso utilizzata nelle linee alimentari dove è necessario mantenere ritmi produttivi stabili, ridurre le interruzioni e garantire una movimentazione delicata del prodotto.
Igiene e materiali a contatto con il prodotto
Nel settore alimentare, l’igiene è un requisito fondamentale. Le pompe centrifughe destinate a queste applicazioni devono essere progettate con materiali idonei al contatto con alimenti, come l’acciaio inox, apprezzato per la sua resistenza alla corrosione, la facilità di pulizia e la durata nel tempo.
Anche il design della pompa ha un ruolo importante:
- superfici interne lisce
- geometrie che riducono i ristagni
- componenti facilmente ispezionabili
aiutano a mantenere elevati standard igienici. In molti impianti, inoltre, le pompe devono essere compatibili con sistemi di lavaggio CIP, cioè processi di pulizia automatizzata che consentono di sanificare le linee senza smontare completamente l’attrezzatura.
Una pompa correttamente progettata contribuisce quindi a ridurre il rischio di contaminazioni, migliorare la sicurezza del prodotto e semplificare le operazioni di manutenzione e pulizia.
Sicurezza del processo e qualità del prodotto
Oltre all’igiene, un altro aspetto centrale è la sicurezza del processo produttivo. Le pompe centrifughe per industria alimentare devono lavorare in modo stabile, evitando perdite, variazioni eccessive di pressione o condizioni che possano compromettere il prodotto.
La scelta della pompa deve tenere conto delle caratteristiche del fluido: densità, temperatura, viscosità, presenza di particelle, sensibilità alla movimentazione e necessità di mantenere inalterate le proprietà organolettiche. Una pompa non adeguata può causare sprechi, rallentamenti, danneggiamento del prodotto o fermi impianto non programmati.
Per questo motivo è importante valutare attentamente non solo la portata richiesta, ma anche le condizioni reali di esercizio.

Continuità produttiva ed efficienza dell’impianto
In un contesto industriale, ogni fermo macchina può tradursi in perdita di tempo, costi aggiuntivi e ritardi nella produzione. Le pompe centrifughe, se correttamente dimensionate e installate, possono contribuire a garantire continuità produttiva e maggiore efficienza.
La loro struttura relativamente semplice consente una gestione pratica e una manutenzione programmabile. Questo aiuta le aziende alimentari a ridurre gli interventi imprevisti, ottimizzare i consumi e mantenere costante la qualità del processo.
Scegliere la pompa centrifuga più adatta
Non esistono pompe centrifughe valide per ogni applicazione alimentare. La scelta dipende dal tipo di prodotto da trasferire, dalla portata desiderata, dalla prevalenza richiesta, dalla temperatura di lavoro, dai requisiti igienici e dalle caratteristiche dell’impianto.
Affidarsi a un partner specializzato permette di individuare la configurazione più adatta e di evitare errori che potrebbero compromettere efficienza, sicurezza e durata dell’attrezzatura.
Hai bisogno di una pompa centrifuga per il tuo impianto alimentare?
Clicca qui e contatta il nostro team: ti aiuteremo a scegliere la soluzione più adatta per movimentare i tuoi prodotti in modo igienico, sicuro e continuo.